Пайка алюминия паяльником в домашних условиях: что действительно работает

Алюминий плохо поддаётся обычной пайке не потому, что металл невозможно соединить припоем. На его поверхности почти мгновенно возникает прочная оксидная плёнка, которая не даёт расплавленному припою смачивать основу. Поэтому стандартные оловянно-свинцовые припои с нейтральной канифолью часто собираются в шарики и не образуют прочного соединения. Для ремонта тонких алюминиевых деталей важно правильно определить сплав, подобрать специализированный флюс или припой, ограничить нагрев и оценить требуемую надёжность. Ниже разобраны реалистичные методы и случаи, в которых лучше выбрать механическое соединение или профессиональную сварку.
Почему алюминий не лудится обычной канифолью
Чистая поверхность алюминия за очень короткое время окисляется при контакте с воздухом. Оксидная оболочка имеет свойства, отличные от основного металла, и мешает контакту расплава с поверхностью. Обычная канифоль хорошо работает с характерными загрязнениями медных контактов, но обычно не разрушает устойчивую плёнку на алюминии. Поэтому увеличение мощности паяльника само по себе не помогает: можно перегреть тонкую деталь, расплавить соседнюю изоляцию и испортить покрытие, не улучшив смачивания. Для алюминия применяют специальные химические составы, механическое разрушение плёнки под слоем расплава или подходящие технологические методы соединения.
Какие припои использовать
Условно различают низкотемпературные припои для специальной пайки алюминия и более высокотемпературные сплавы, которые требуют нагрева, недоступного обычному компактному паяльнику. В продаже встречаются материалы на основе олова с активными добавками и цинксодержащие составы. Их режимы сильно отличаются, поэтому нельзя рекомендовать любой пруток с надписью «для алюминия» без просмотра инструкции. Важны температура плавления, необходимость флюса, допустимое применение и совместимость с конкретным сплавом. Для небольшого электрического контакта и ремонта корпуса требования будут разными. Не заменяйте техническую документацию случайным бытовым рецептом.
Выбор флюса и удаление остатков
Специальные флюсы для алюминия химически активнее обычной канифоли. Они способны улучшить смачивание, но остатки некоторых составов вызывают коррозию, а пары при нагревании раздражают дыхательные пути. Работать следует в хорошо проветриваемой зоне с соблюдением паспорта безопасности продукта. После пайки удаляйте остатки именно способом, который предписывает производитель; для разных веществ это может быть разный растворитель или промывка. Нельзя считать, что любой флюс одинаково безопасен для электронных плат. Перед применением рядом с проводниками и изоляцией проверьте, разрешён ли состав для электрических соединений.
Подготовка детали перед лужением
Удалите жир, грязь и рыхлую коррозию, после чего обработайте небольшой участок подходящим абразивом. Механическая очистка подготавливает металл, но сама по себе не отменяет повторного окисления. Хорошую повторяемость даёт работа в соответствии с инструкцией к выбранному материалу: своевременное нанесение флюса, локальная зачистка и прогрев соединяемой зоны, а не только жала. Для тонкой фольги, радиаторов или тонкостенных трубок важно не перегреть участок. Перед работой на ценной детали попробуйте процедуру на обрезке того же сплава и той же толщины.
Мощность и температура паяльника
Алюминий хорошо отводит тепло, поэтому небольшое жало быстро остывает при контакте с массивной деталью. Это не означает, что нужно бездумно ставить максимальную температуру. Более важны тепловая мощность, площадь контакта и соответствие режима выбранному припою. Большая плоская поверхность требует иного подхода, чем тонкая жилка. Используйте терморегуляцию, а при необходимости подходящий нагреватель с контролем температуры. Если для выбранного материала нужен нагрев, превышающий возможности паяльника, не пытайтесь компенсировать это длительным воздействием на локальный участок.
Базовые приёмы – лужение жала, прогрев места пайки, дозирование припоя – разобраны в статье как правильно паять паяльником; для алюминия к ним добавляются специальные флюс и припой.
Пайка алюминиевого провода
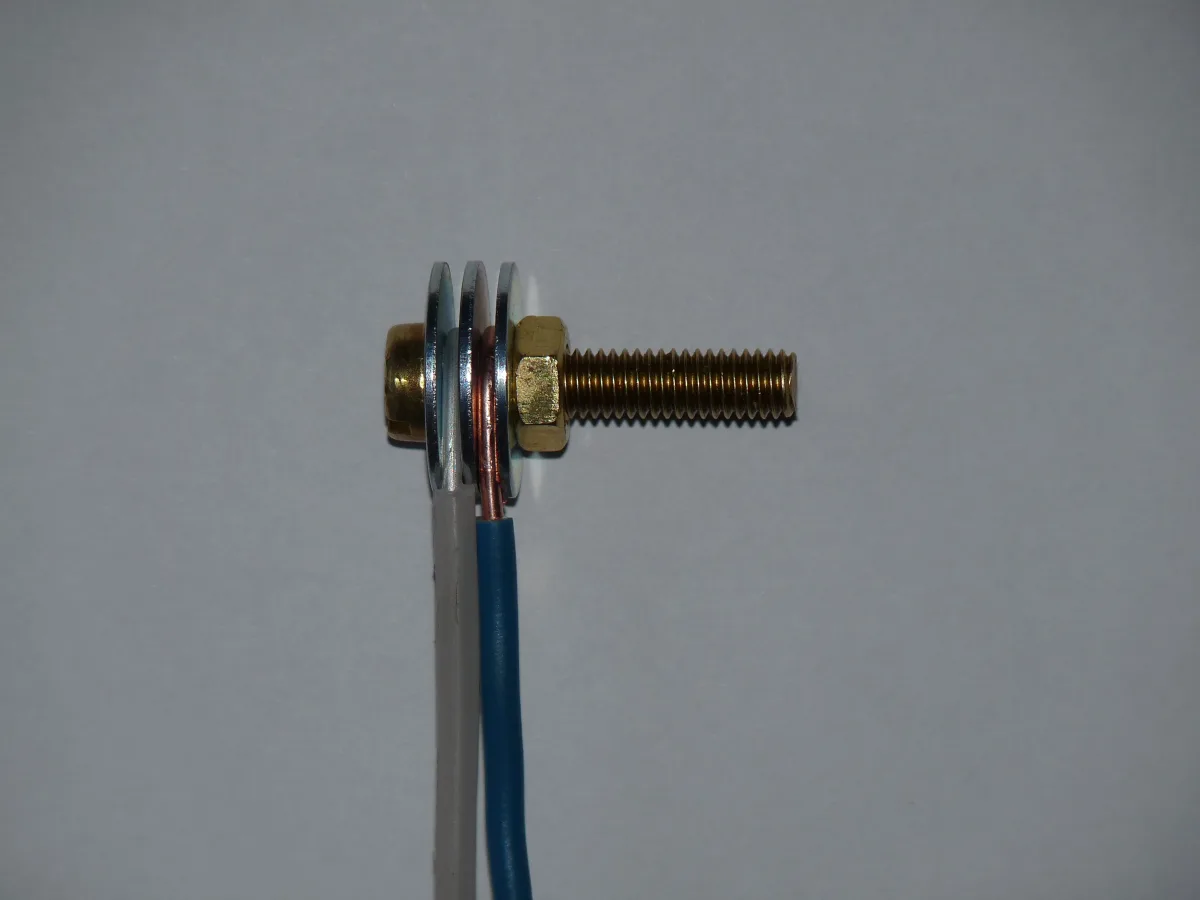
Соединение проводов должно соответствовать электрическим и механическим требованиям. Алюминий подвержен ползучести под длительной нагрузкой, а контакт с медью без подходящего переходного элемента способен вызывать электрохимическую коррозию во влажной среде. Поэтому бытовую электропроводку нельзя ремонтировать произвольным спаиванием скрутки. Для силовых цепей нужны сертифицированные зажимы, гильзы или другие соединители, предназначенные для соответствующего металла и сечения; допустимые варианты показаны в статье о соединении проводов в распределительной коробке. При работе с проводкой здания выбирают применимую технологию по проекту и нормам, а не по удобству пайки.
Как оценить прочность паяного соединения
Красивая серебристая поверхность не доказывает механическую прочность. Важно, чтобы припой действительно смочил оба участка и между ними не осталась оксидная прослойка. После остывания осмотрите соединение под увеличением, проверьте отсутствие трещин, пор и непропаянных зон. Для ответственного изделия проводят предусмотренные испытания на сдвиг или растяжение, но бытовая проверка «дёрнул рукой – держится» не даёт расчётной прочности. Если соединение несёт вибрационную нагрузку, нагревается при работе или должно выдерживать давление, предпочтительнее специализированная производственная технология.
Когда пайка не подходит
Не стоит паять алюминиевый элемент, от которого зависит безопасность автомобиля, герметичность газовой системы, тормозная магистраль или несущая конструкция. Для таких деталей важны квалифицированные сварочные технологии, заводские клеевые или механические решения и подтверждение прочности. Не допускается самостоятельно исправлять трещину сосуда под давлением мягким припоем. Даже для неответственных узлов иногда лучше выбрать заклёпку, винтовое соединение с подходящими шайбами или специальный клей. Метод выбирают по реальной нагрузке и окружающей среде.
Почему припой собирается в капли
Чаще всего причина состоит в оксидной плёнке, загрязнённой поверхности или несоответствующем флюсе. Но похожий симптом возникает и при недостаточном прогреве именно алюминия: жало расплавляет проволоку припоя, а холодная деталь не позволяет расплаву растечься. Ещё одна причина – несоответствие выбранного припоя сплаву и температуре процесса. Разделяйте эти варианты: дополнительная температура без изменения химии поверхности не исправит проблему оксида. Перед повторной попыткой удалите старые загрязнения и сопоставьте фактический процесс с инструкцией производителя.
Проверка электрического контакта
Если пайка используется в низковольтном неответственном устройстве, после остывания проверяют контакт измерением сопротивления и падения напряжения при штатном токе. Прозвонка мультиметром может обнаружить явный обрыв, но не показывает поведение соединения под нагрузкой. При слабом контакте сопротивление растёт с температурой, поэтому полезен контроль нагрева на разрешённом рабочем режиме. При обнаружении запаха, потемнения, механического движения соединения или нестабильного напряжения эксплуатацию прекращают. Для сетевых силовых цепей метод соединения должен быть предусмотрен нормами и конструкцией оборудования.
Пайка под слоем масла: ограничения метода
В любительских описаниях иногда встречается способ механического разрушения оксидной плёнки под слоем масла. Его идея состоит в ограничении повторного доступа кислорода к очищенному участку. Но успех зависит от состава припоя, температуры и чистоты поверхности, а масло может создавать дым и загрязнять соединение. Такой метод нельзя считать заменой технологической инструкции или использовать для ответственных электрических соединений. Если выбран специализированный припой, безопаснее следовать процедуре его изготовителя, чем смешивать случайные бытовые рецепты.
Почему толстая деталь сложнее фольги
Массивная алюминиевая заготовка быстро отводит тепло из зоны пайки. Компактное жало способно расплавить пруток припоя, но не прогреть металл до температуры смачивания. При этом попытка дольше удерживать паяльник на одном месте создаёт локальные напряжения и перегрев соседних материалов. У тонких деталей другая опасность – быстрое коробление. Поэтому масса, геометрия и теплоотвод должны учитываться уже при выборе технологии. Иногда только промышленная пайка, сварка или механическое крепление дают воспроизводимый результат.
Как не повредить алюминиевый провод
Алюминиевая жила при многократном изгибе может терять механическую прочность, особенно если участок уже повреждён окислением или нагревом. Не рекомендуется многократно скручивать жилу ради улучшения контакта. При монтаже подходящего соединителя важно соблюдать предписанный момент затяжки и подготовку проводника. Нельзя подменять такой контакт случайным слоем припоя, потому что температурные циклы и ползучесть металла со временем изменят усилие прижима. Для стационарной электропроводки нужна нормативно допустимая технология.
Коррозия после пайки
Даже внешне удачное соединение может разрушаться из-за остатков агрессивного флюса. Особенно опасны влажные условия и контакт разнородных металлов. После работы проверьте требования производителя по очистке, высушиванию и защитному покрытию. Простое протирание сухой тканью может не удалить химически активные вещества из щелей. Если узел нельзя качественно очистить или проверить, лучше выбрать другую технологию соединения. Регулярный осмотр помогает обнаружить первые признаки потемнения и рыхлых продуктов коррозии.
Чек-лист перед выполнением пайки
Определите сплав и его предполагаемое назначение; найдите припой и флюс, совместимые с материалом; оцените требуемый температурный режим и доступную мощность инструмента. Подготовьте вентиляцию и средства защиты по паспорту состава. Испытайте метод на ненужном обрезке. После пайки очистите поверхность и проверьте механические свойства, а для электрической детали – сопротивление под штатной нагрузкой. Если соединение относится к системе безопасности, откажитесь от домашнего эксперимента и обратитесь к специализированному ремонту.
Практические примеры
Тонкая пластина и декоративная деталь
Для небольшого неответственного изделия сначала проверьте совместимость припоя и алюминия на обрезке. Защитите соседние покрытия от перегрева, удалите оксид непосредственно перед нанесением специализированного материала, выполните соединение и удалите остатки флюса по инструкции. Если поверхность деформировалась, не продолжайте нагрев. Для соединения, постоянно контактирующего с водой, дополнительно оценивают коррозионную стойкость; один факт смачивания её не гарантирует.
Алюминиевый радиатор
Радиатор может состоять из нескольких сплавов и иметь внутреннее давление. Попытка залить повреждение припоем без понимания конструкции нередко даёт кратковременный эффект. Перед ремонтом важно определить материал, толщину, температурные циклы и совместимость с охлаждающей жидкостью. Если изделие относится к автомобилю или отопительной системе, предпочтителен специализированный ремонт с проверкой герметичности. Домашняя пайка не должна подменять испытания на давление.
Контакт алюминия и меди
Прямое соединение разнородных проводников требует учёта электрохимической пары, контактного давления и температурного расширения. Для оборудования применяют переходные соединители, одобренные производителем. Припаивание медного провода к алюминиевой жиле случайным флюсом не решает эти проблемы. При выборе соединителя уточните номинал тока, размер жилы, допустимость многопроволочного проводника и условия окружающей среды.
Выбор способа соединения по нагрузке
Перед ремонтом оцените условия, в которых будет работать деталь. Для неподвижного декоративного элемента допустимы одни способы крепления, для регулярно нагреваемой или вибрирующей детали нужны другие. Учитывайте влажность, контакт с солями, циклы расширения и возможность очистки остатков флюса. Если нельзя подтвердить качество паяного шва, использовать его как несущий элемент нельзя. Не считайте бытовую проверку прочности руками полноценным испытанием. Для проводников силовой сети выбирайте нормативно разрешённый соединитель, предназначенный для алюминия и соответствующего сечения. Для герметичных и ответственных изделий приоритет должен оставаться за профессиональной технологией. Отдельно сравните стоимость материалов с ценой замены детали: иногда покупка специальных припоев, флюсов и оборудования не оправдывается при разовом ремонте. Ниже сведено, какой способ выбирать в зависимости от назначения детали и когда паять не стоит.
| Деталь и нагрузка | Разумный способ | Чем плоха обычная пайка |
|---|---|---|
| декоративная деталь без нагрузки | припой и флюс для алюминия по инструкции, клей, заклёпки | паять можно, если материалы допускают этот сплав |
| низковольтный контакт в самоделке | специальный припой с отмывкой флюса или механический зажим | остатки активного флюса вызывают коррозию |
| провод электропроводки | клеммник, гильза или болт, допущенные для алюминия | ползучесть алюминия и пара Al–Cu ослабляют контакт |
| радиатор, трубка под давлением | специализированный ремонт с проверкой герметичности | прочность и герметичность без испытаний не подтверждены |
| несущая или ответственная деталь | сварка по технологии или замена детали | шов не рассчитан на нагрузку и вибрацию |
Частые вопросы
Можно ли паять алюминий обычным припоем ПОС?
В некоторых специальных технологиях возможно, но без подготовки поверхности и соответствующего флюса результат обычно ненадёжен.
Подойдёт ли канифоль?
Обычно нет: оксидная плёнка алюминия значительно устойчивее загрязнений на меди.
Можно ли соединить алюминиевый провод с медным пайкой?
Для электропроводки следует использовать предназначенный для такого перехода соединитель, а не случайную мягкую пайку.
Почему алюминий не лудится даже горячим паяльником?
Причиной может быть оксид, неправильный флюс или недостаточный нагрев самой детали.
Чем заменить домашнюю пайку?
В зависимости от задачи подходят заклёпки, специальные зажимы, клеевые составы или профессиональная сварка.