Как правильно паять паяльником

Надёжная пайка – это не капля припоя на детали, а правильно прогретое соединение, которое припой смачивает и заполняет. Ниже – пошаговая пайка проводов и электронных компонентов: подготовка жала, флюс, припой, температура, типичные ошибки и безопасность.
Что нужно для качественной пайки
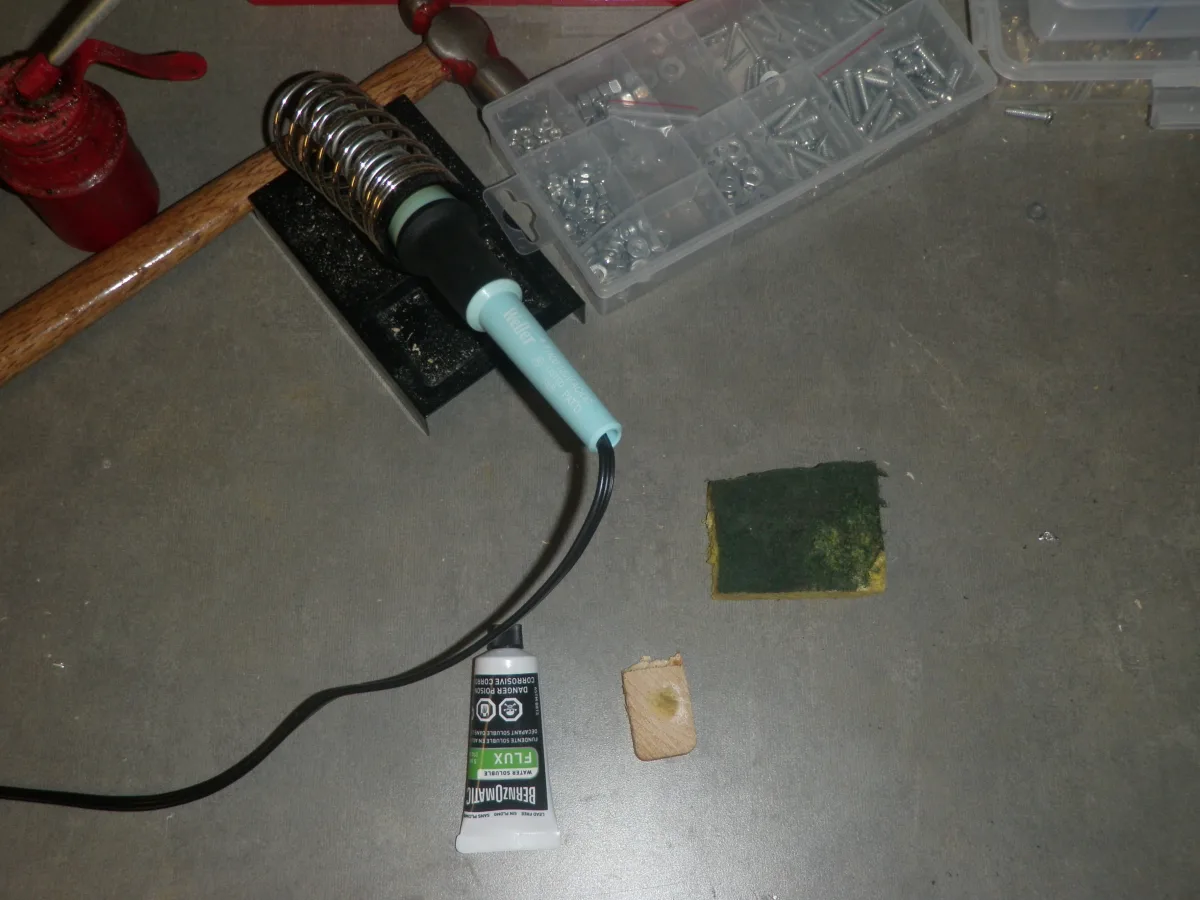
Для работы понадобятся паяльник с подходящей мощностью или паяльная станция, припой, совместимый с задачей флюс, держатель, очиститель жала, пинцет и вентиляция. Для электроники лучше использовать контролируемую температуру и припой с известным составом.
Как подготовить рабочее место
Работайте на негорючей поверхности, закрепляйте детали, обеспечьте удаление дыма из зоны дыхания. Не касайтесь нагретого жала и не оставляйте включённый инструмент без присмотра. После работы с припоями мойте руки; свинецсодержащие припои требуют особенно строгой гигиены.
Температура жала
Точная настройка зависит от припоя, массы соединения и инструмента. Для распространённых оловянно-свинцовых припоев часто используют примерно 300–350 °C, для многих бессвинцовых – около 330–380 °C. Это ориентиры, а не универсальная норма: избыточная температура повреждает площадки и ускоряет окисление жала.
| Припой | Ориентир температуры жала | Комментарий |
|---|---|---|
| Оловянно-свинцовый | ≈ 300–350 °C | Ниже для мелких площадок, выше для массивных соединений |
| Бессвинцовый | ≈ 330–380 °C | После остывания может выглядеть матовым |
Подготовка деталей и жала
Очистите соединяемые поверхности от загрязнений и окислов. Прогрейте жало, очистите его латунной стружкой или подходящей влажной губкой и нанесите тонкий слой припоя. Не счищайте защитное покрытие современного жала наждачной бумагой.
Как паять провод
Снимите изоляцию без надрезов жил, скрутите многопроволочные жилы для удобства, при необходимости залудите. Нагревайте соединяемый металл, а припой подавайте к прогретому месту соединения. Не пытайтесь расплавлять большую каплю только на жале и переносить её на холодную деталь. Для силовых и вибронагруженных соединений пайка не всегда заменяет правильный обжим.
Как паять компоненты на плате
Закрепите плату, вставьте выводной компонент и прогрейте одновременно контактную площадку и вывод. Подайте небольшое количество припоя, уберите проволоку припоя, затем жало и не двигайте соединение до затвердевания. При перегреве дорожка может отслоиться.
Пример практической пайки при ремонте – замена светодиодов на плате, разобранная в статье «Ремонт светодиодного светильника».
Как выглядит хорошая пайка
Соединение должно равномерно смачивать вывод и площадку, не образовывать мостиков и шариков, держащихся только поверхностным натяжением. Внешний блеск не является универсальным критерием: некоторые бессвинцовые припои после остывания выглядят матовыми.
Типичные ошибки
Холодная пайка возникает при недостаточном прогреве или движении детали. Избыток припоя может создать перемычку. Агрессивные кислотные флюсы нельзя оставлять на электронных платах. Для исправления дефекта очистите соединение, используйте подходящий флюс и повторно прогрейте.
Проверка результата
Осмотрите соединение при хорошем освещении, проверьте отсутствие перемычек и механическую прочность без чрезмерного усилия. При необходимости измерьте целостность цепи мультиметром на обесточенной плате.
Частые вопросы
Нужно ли наносить припой на жало?
Тонкий слой улучшает теплопередачу и защищает жало, но сам шов формируется при прогреве соединяемых деталей.
Почему припой не липнет к проводу?
Возможны окисление, неподходящий флюс, загрязнение или недостаточный нагрев.
Можно ли паять без флюса?
Если припой содержит подходящий флюс и поверхности чистые, отдельный флюс может не потребоваться.
Какой паяльник выбрать начинающему?
Удобна станция с регулировкой температуры и сменными жалами под разные задачи.
Можно ли использовать кислоту для пайки плат?
Обычно нет: остатки активного флюса вызывают коррозию и утечки.